

The mould release draft angle is a critical design feature in injection molding, defined as the taper angle applied to the vertical walls of a part relative to the mold's opening direction. This angle facilitates the ejection of the molded part from the mold cavity. Below is a detailed breakdown of its importance, design principles, and implications.
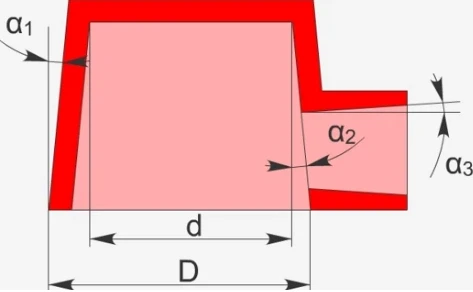
1. Визначення та мета кута проекту
- Основна концепція: кут тяги - це кут між напрямком викиду та поверхнею частини . Він забезпечує, що частина вивільняється безперебійно без механічних перешкод .
- первинні функції:
- запобігає деталі прилипання або вискоблювання під час викиду .
- зменшує тертя між частиною та стінами цвілі .
- Поширює термін служби цвілі, мінімізуючи знос на телескопічних поверхнях .
2. Важливість при лицьовій формі
I . Забезпечення викидання частини
- Закріплення профілактики: Невироблені стіни підвищують стійкість до викиду, ризикуючи деформацією частини або пошкодженням . Мінімальна чернетка 1–1 . 5 градусів, як правило, необхідна для плавних поверхонь.
- Знаки перетягування: Недостатня чернетка на текстурованих поверхнях викликає видимі подряпини ("Позначки перетягування") . Наприклад:
- Світлі текстури (T -1): більше або дорівнює 3 -градусному проекту .
- Важкі текстури (T -2): більше або дорівнює 5 градусів проекту .
II . Підвищення довговічності цвілі
- Телескопічні вимкнення: Проект мінімізує ковзання тертя між компонентами цвілі . мінімум 3 градусів рекомендується уникати передчасного зносу .
- Зниження технічного обслуговування: Правильна чернетка зменшує напругу цвілі, зниження частоти ремонту .
III . Поліпшення якості частини
- Поверхнева обробка: запобігає дефектам, як подряпини, сльози або варіації блиску .
- розмірна точність: зменшує викривлення, спричинене викидом, або позначки напруги .
- Складні геометрії: дозволяє більш глибокі функції (e . g ., ребра, боси) шляхом полегшення фрезерування та викиду .
Iv . Вигоди від вартості та ефективності
- Нижня швидкість брухту: мінімізує дефекти, пов'язані з викидом, покращуючи вихід .
- Швидші цикли: зменшує силу викиду, скорочення часу циклу .
- Заощадження матеріалу: уникає надмірного дизайну (e . g ., надмірна товщина стінки) для компенсації проблем викиду .
3. фактори, що впливають на проект кута проекту
| Фактор|Вплив на кут проекту|Приклади |
|--------------------------|-------------------------------------------------------------------------------------------|------------------------------------------------------------------------------|
| Текстура поверхні|Більш грубі текстури потребують більших кутів, щоб запобігти перетягуванню .|T -1: більше або рівний 3 градусів; T -2: більше або дорівнює 5 градусів . |
| Part Depth | Deeper features need increased draft (e.g., >1° for every 25 mm depth). | Cavities >Глибиною 50 мм часто використовують 1 . 5–2 градусів. |
| Матеріальна усадка|Матеріали з високим вмістом (e . g ., напівкристалічні полімери) можуть знадобитися більші кути .|Поліпропілен: 1 . 5–2 градусів; ABS: 1–1,5 градусів. |
| Складність геометрії|Такі функції, як ребра, підрізування або вимкнення вимагають пристрої точності .|Телескопічні вимкнення: більше або дорівнює 3 градусах . |
4. наслідки неадекватного проекту
- Вимкнення викиду: запчастини у формі ін'єкції, що вимагає зняття вручну та ризику пошкодження .
- Поверхневі дефекти: потертості, "ефекти відбитків пальців" або позначки потоку (відзначено у лицьованому газі) .}
- Збільшення витрат: більш високі показники брухту, ремонт пошкоджень цвілі та розширений час циклу .
5. Конструкції дизайну
- Загальні правила:
- Мінімальний проект: 0 . 5–1 градус для плавних поверхонь.
- Збільшення на основі глибини: Додайте 0 . 5 градусів на глибину 25 мм понад 50 мм.
- Критичні особливості: Застосовуйте більше або дорівнює 3 градусів до текстурованих зон, ребрів та відключення .
- Розширені методи:
- Газопостійне лиття: Проект допомагає керувати нестабільністю проникнення газу .
- Мікроцелюлярне піноутворення: тяга доповнює зменшення сили затискача та усадки .
6. Спеціальні справи
- Текстуровані поверхні: більш важкі текстури (E . g ., шкіряні зерна) вимагати більше або дорівнює 5 градусів .
- Частини з високою точністю: Оптичні або медичні компоненти можуть використовувати 0 . 25–0,5 градусів з полірованими формами, але потребують перевірки.
7. найкращі практики підсумок
1. Рання Інтеграція: Включіть кути проекту під час початкової конструкції (не після валідації) .
2. Моделювання: Використовуйте інструменти CAE (e . g ., аналіз цвілі-потоку) для прогнозування напруги викиду .
3. Специфічна для матеріалу Валідація: Тестова придатність для смол, схильних до приклеювання (e . g ., nylon) .
4. Співпраця: Вирівняйте з виробниками цвілі, щоб збалансувати наміри дизайну та виготовлення .
>💎 Ключовий розуміння: Кути проекту-це не просто функції "простота використання", а основоположне для якості частини, довговічності цвілі та прибутковості . збільшення 1 градусів може зменшити силу викиду на 30–50%, безпосередньо впливаючи на операційні витрати .}}