

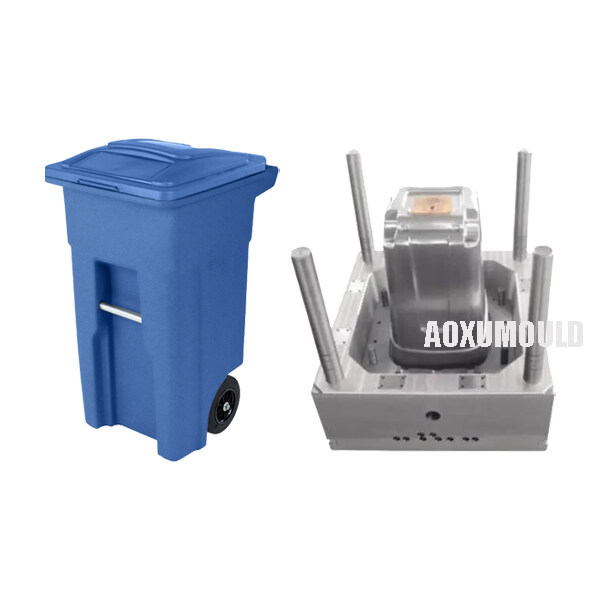
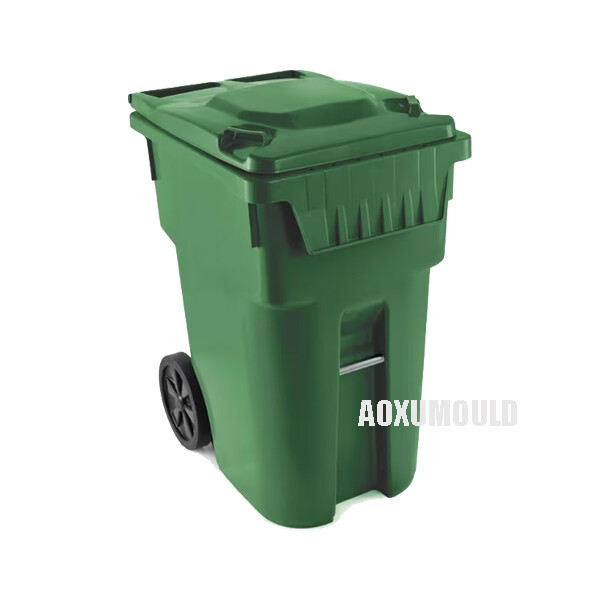
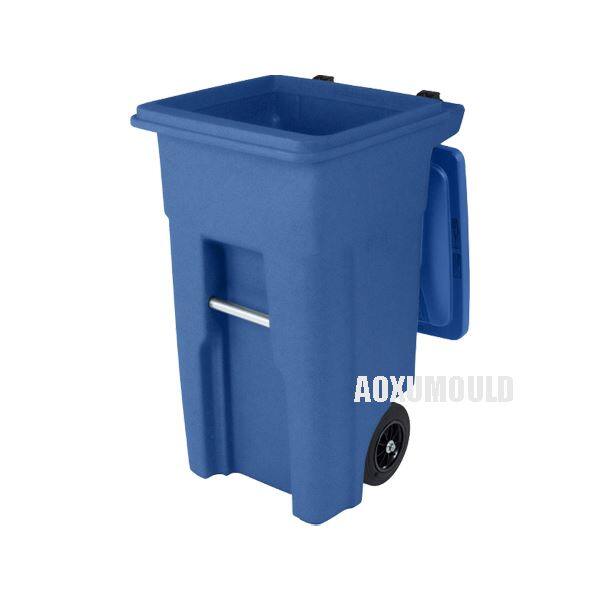
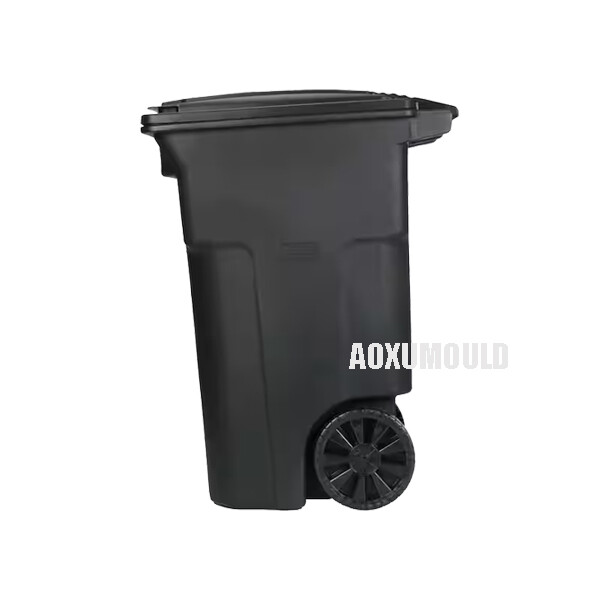
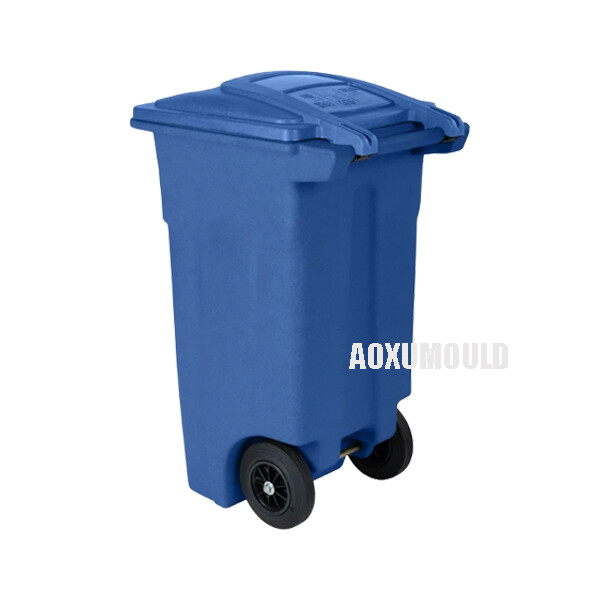
Специфікації цвілі
|
Назва цвілі |
Ін’єкційна форма для сміття |
|
Матеріал продукту |
HDPE, пластик |
|
Розмір товару |
470x550x880mm |
|
Матеріал цвілі для порожнини & . ядро |
P20, 718, 2738 |
|
Нос порожнини |
1 порожнина |
|
Система впорскування |
Холодний бігун |
|
Відповідна машина для введення |
1800T |
|
Розмір цвілі |
985x900x1250mm |
|
Життя цвілі |
Більше 300, 000 PCS |
|
T1 Час |
Після завершення дизайну, 55 днів |
ЩоTypes іCапеляціїTвисипСмітник MстарістьWe Може зробити?

Ми можемо створити широкий спектр форм -форм для сміття для задоволення різних потреб, від невеликих побутових бункерів до великих промислових контейнерів . Ось розбиття типів та потужностей, які ми пропонуємо:
1. Типи форм для сміття
Домашні бункери для сміття-малий та середній відростки (5–30 л) для кухонь, ванних кімнат або спалень . загальні конструкції включають педаль, бездоганний датчик або прості бункери з відкритими вершинами .
Комерційні/офісні бункери-довговічні, середні та великі бункери (30–100 л) з такими функціями, як важка конструкція, пожежна стійкість або контроль запаху .
Бакінки для переробки-налаштування для багатокутного сортування (папір, пластик, скло) з кольоровими кришками .}
Промислові бункери для сміття-велика ємність (100–500L+) для фабрик, лікарень або на відкритому повітрі . часто включають колеса, кришки з важкими, або блокування конструкцій .
Спеціальні бункери-власні форми, такі як круглі, квадратні або тонкі-профілеві бункери, або нішеві продукти, такі як контейнери для компостів або контейнери для медичних відходів .
2. Діапазон ємності
Невеликий (5–20 л) - ідеально підходить для домашніх або офісних столів .
Середні (20–50 л) - стандартні кухонні або публічні контейнери .
Великий (50–100 л)-для таких районів з високим рухом, як ресторани чи школи .
Екзорічний (100L -1100 L+)-Збір індустріальних або муніципальних відходів .
Як зробити якісну ін'єкційну форму для сміття?
1. Дизайн Форма: Першим кроком у створенні ін'єкційної форми для сміття є розробка форми . Це передбачає визначення розміру та форми сміттєвого відро, а також будь -яких конкретних функцій або деталей, які необхідно включити в дизайн .}
2. Виберіть Матеріали: Наступним кроком є вибрати матеріали для форми . форми для ін'єкцій, як правило, виготовляються зі сталі або алюмінію, оскільки ці матеріали довговічні і можуть протистояти високим температурі та тисках, що беруть участь у процесі лиття ін'єкції .
3. Виріжте та формуйте форму: Після того, як конструкція та матеріали будуть обрані, наступним кроком є вирізання та формування форми . Це, як правило, робиться за допомогою машини ЧПУ, що дозволяє точно і точно формувати форму .}
4. Польція форми: Після того, як форма була вирізана та формується, її потрібно відшліфувати, щоб забезпечити гладку обробку поверхні . Це важливо для процесу лиття ін'єкції, оскільки будь -які недосконалості у формі можуть призвести до дефектів кінцевого продукту .}
5. Перевірте форму: Перед початком процесу лиття під тиском форму потрібно перевірити, щоб переконатися, що вона належним чином функціонує . Це передбачає запуску тестового циклу з формою для перевірки будь -яких проблем або дефектів .
6. лиття ін'єкцій: Після того, як цвіль була перевірена та затверджена, вона готова до процесу формування впорскування . Це передбачає введення розплавленого пластику в порожнину цвілі, де вона охолоне і твердне, щоб утворити остаточний виробник сміття .
Як працює цвіль для ін'єкцій для сміття?

1. Дизайн та підготовка цвілі
Спеціальна сталева форма має CNC, що відповідає формі сміття (включаючи ребра, ручки, логотипи тощо .) .
Форма складається з двох половин:
-Core (чоловіка) сторона -утворює внутрішню структуру .
-Кавітація (жіноча) сторона -формує зовнішню поверхню .
Такі функції, як шпильки для ежжандра, канали охолодження та вентиляційні отвори, інтегровані .
2. Пластиковий матеріал
Пластикові гранули (HDPE, PP або ABS) подаються в бункер для лиття під тиском .
Гранули сушать (якщо необхідно) для видалення вологи, що може спричинити дефекти .
3. Плавлення та ін'єкція
Гранули переходять у нагріту бочку з обертовим гвинтом .
Гвинт розплавить пластик (на 180–280 градусів, залежно від матеріалу) і штовхає його вперед .
Колись достатньо розплавленого пластику накопичується, гвинт вперед вперед при високому тиску (500–2, 000 бар), вводячи пластик у порожнину форми .
4. Охолодження та затвердіння
Форма зберігається прохолодною (через водні канали), щоб швидко затвердити пластик (~ 20–60 сек, залежно від товщини) .
Пластик трохи скорочується, коли вона охолоне, тому форма призначена для компенсації цього .
5. Відкриття та викидання цвілі
Після охолодження половинки цвілі відокремлюють .
Шпильки для ежжандра або повітряні вибухи виштовхують сміттєвий контейнер з форми .
Форма закривається знову, і цикл повторюється (як правило, кожні 30–90 секунд) .
6. після обробки (якщо потрібно)
Надлишок пластику (спалах) обрізаний .
Деякі бункери можуть пройти вторинні процеси (e . g ., додавання гумових ніг, мітків або складання для мультискладових бункерів) .
Випробування відео про ін'єкційну форму для сміття
ЧомуDОЕСMy Bуs HпроспектSчорнилоMrks абоWАрпінг?

1. позначки мийки (вм'ятини або западини)
>Причини:
Товсті секції охолоджують занадто повільно - пластик скорочується, коли він охолоне, залишаючи порожнисті ділянки (поширені біля ребер або товсті ручки) .
Недостатній тиск упаковки - для компенсації усадки . було введено для компенсації усадки .
Висока температура розплаву - перегрітий пластик зменшується більше, коли він твердне .
Короткий час охолодження - відро викидається до повного затвердіння .
>Рішення:
Зменшіть товщину стінки - зберігайте рівномірну товщину (в ідеалі 2–4 мм для бункерів HDPE/PP) .
Збільшити тиск упаковки - допомагає штовхати більше матеріалу в області скорочення .
Поширюйте час охолодження - запобігає передчасному виведенню .
Оптимізувати розташування воріт - забезпечує навіть пластиковий потік до товстих секцій .
2. викривлення (скручування або згинання)
>Причини:
Нерівне охолодження - одна сторона охолоджується швидше, ніж інша, викликаючи напругу .
Погана конструкція цвілі - відсутність каналів охолодження поблизу товстих областей .
Надмірна температура цвілі - створює внутрішні напруги, коли пластикові набори нерівномірно .
Матеріал низької якості-деякі перероблені пластмаси легше розкидаються .
>Рішення:
Поліпшення системи охолодження - Додайте конформні канали охолодження поблизу проблемних областей .
Відрегулюйте температуру цвілі - зберігайте її послідовною (як правило, 40–80 градусів для HDPE/PP) .
Використовуйте стійкий пластик WARP-наповнений склом PP або високоякісне HDPE, зменшує деформацію .
Відпал (післяобробка)-бункери з тепловою обробкою для полегшення внутрішніх напружень .
3. Поради, що стосуються матеріалу
Бакінки HDPE - схильні до викривлення, якщо охолодити занадто швидко; Використовуйте помірні темпи цвілі (50–70 градусів) .
ППК PP - менш жорсткі, ніж HDPE; Додайте структурні ребра, щоб запобігти викривленню .
Бакінки ABS - більш висока усадка; вимагає більш високого тиску упаковки .
Компоненти цвілі
Сталь

Система гарячого бігуна

Стандартні деталі

Пакет & . доставка

Відгук клієнтів

КолиSвдалосяA MстарийBe RЕллзін?
1. Видимий знос та пошкодження
-Cracks або ерозія в порожнині форми (викликає миготливі або поверхневі дефекти на бункерах) .
-Корозія/піттінг (через вологу або хімічні реакції з пластмасом) .
-Ворні шпильки для викиду (ведуть до приклеювання або нерівномірного викиду) .
Рішення: Незначні пошкодження іноді можуть бути відремонтовані, але широкий знос вимагає заміни .
2. Послідовні проблеми якості
-Вичений спалах (надлишок пластикового протікання від швів цвілі) .
-Дівна неточність (бункери більше не відповідають специфікаціям через викривлення цвілі) .
-Проселі поверхні (подряпини, тьмяні покриття або позначки мийки, які зберігаються після коригувань) .
Рішення: Якщо дефекти повторюються, незважаючи на настройку процесу, форма може бути занадто зношена .
3. знижена ефективність виробництва
-Вижні часи циклу (завдяки поганому охолодженню або наклеювальній частині) .
-Придливий час простою (для ремонту або очищення) .
Рішення: порівняти поточний час циклу з оригінальними орієнтирами; Уповільнення 15–20% може виправдати заміну .
4. форма перевищила свій термін експлуатації
|
Матеріал |
Очікуваний термін експлуатації (кількість пострілів) |
|
Заздалегідь застуджена сталь |
100, 000 - 300, 000 цикли |
|
Затверділа сталь (e . g ., p20, H13) |
500, 000 - 1, 000, 000+ цикли |
6. Вартість ремонту переважає заміну
-If maintenance costs >30% від ціни нової форми, заміна зазвичай є більш економічною .
-Прикратний ремонт Збільшення частоти та швидкості брухту .
Правило великого пальця:
Ремонт, якщо: пошкодження локалізоване та виправлення (<20% of mold cost).
Замініть IF: поверхні ядра/порожнини широко деградовані .
Поширення
>1. Які типи сміття можна зробити з ліплення ін'єкцій?
Майже будь -який пластиковий контейнер, включаючи:
Домашні сміттєві банки (з кришками або без нього)
Утік-бункери (кольорові відсіки)
Комерційні/промислові бункери (важкі, колісні коліс)
Спеціальні контейнери (медичні відходи, компост, керуюча педаль)
>2. Які пластмаси найкращі для сміття?
HDPE (поліетилен високої щільності)-найпоширеніший (довговічний, хімічний стійкий) .
PP (поліпропілен) - легкий, гнучкий (внутрішні бункери) .
ABS-преміальний, стійкий до удару (висококласні бункери) .
Перероблений пластик-екологічно чистий параметр (вимагає скоригованих параметрів ліплення) .
>3. Яка різниця між односпальними та мультисавовими формами?
Одноакалітет: 1 відро за цикл (нижча вартість передового, повільніше виробництво) .
Мультизаворитет (2-8+ бункери/цикл): швидший вихід, але більша вартість цвілі .
>4. Який типовий час циклу для сміття?
30–90 секунд, залежно від:
Розмір біна (більший=довше охолодження) .
Товщина стінки (товстіша=повільніше затвердіння) .
>5. Як підтримувати ін'єкційну форму для сміття?
Регулярне очищення (видаліть пластиковий залишок) .
Змастіть шпильки для ежектора для запобігання приклеювання .
Перевірте наявність зносу/пошкодження (особливо вентиляційних отворів та каналів охолодження) .
>6. Чи можу я отримати зразок перед масовим виробництвом?
Так! Багато заводів пропонують:
3D-друковані прототипи (для конструкційних перевірок) .
Тестові кадри (з фактичної форми) .


